Dobór elektrody wpływa na stabilność łuku, wygląd spoiny, jej odporność na pękanie i komfort pracy. W tym artykule wyjaśniam, jakie są najważniejsze rodzaje elektrod spawalniczych, czym różnią się otuliny, jak czytać oznaczenia oraz którą odmianę wybrać do stali, nierdzewki, żeliwa i prac warsztatowych.
Najważniejsze informacje o doborze elektrody
- Rutylowe są najłatwiejsze w użyciu i dobrze sprawdzają się przy typowych naprawach.
- Zasadowe tworzą spoiny o wysokiej jakości, ale wymagają suchego przechowywania i większej wprawy.
- Celulozowe stosuje się głównie przy rurociągach i spawaniu w pozycjach wymuszonych.
- Średnica pręta musi pasować do grubości materiału oraz ustawionego prądu.
- Oznaczenie na opakowaniu informuje między innymi o wytrzymałości stopiwa, pozycji spawania i rodzaju otuliny.
Najpierw rozdziel metodę spawania i konstrukcję elektrody
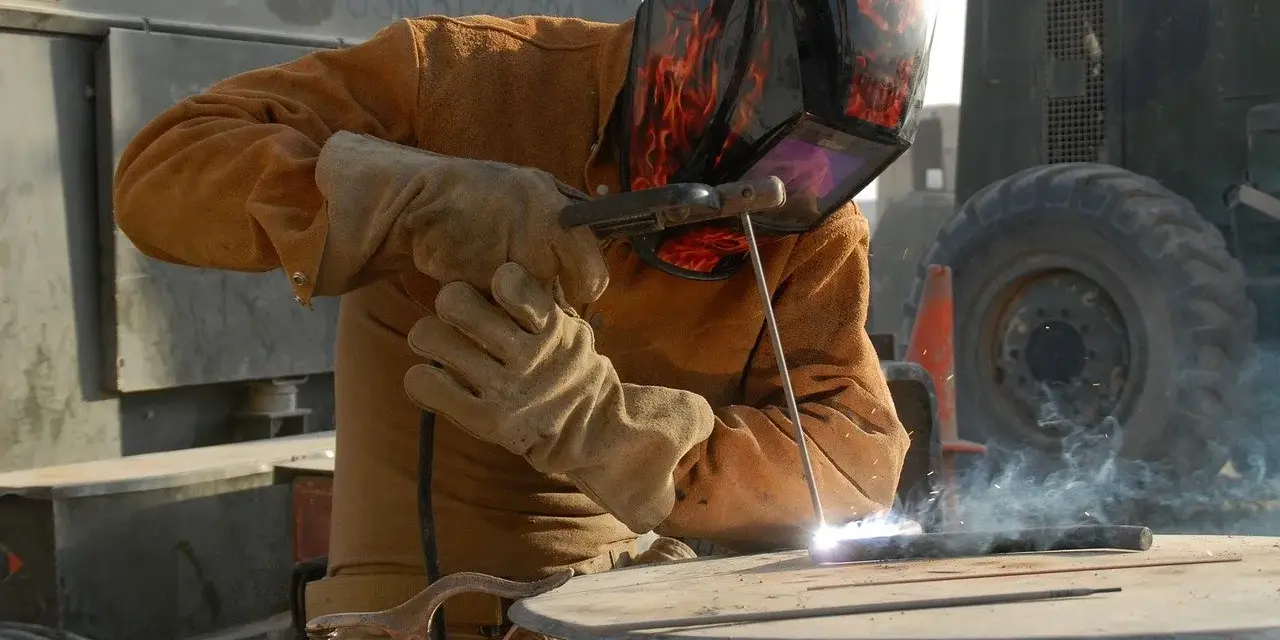
W warsztacie pod słowem elektroda najczęściej rozumie się pręt do spawania MMA, czyli ręcznego spawania łukowego elektrodą otuloną. Składa się on z metalowego rdzenia, który tworzy spoinę, oraz otuliny odpowiadającej za osłonę jeziorka ciekłego metalu, stabilność łuku i powstawanie żużla.
Nie wszystkie elektrody topią się w ten sam sposób. W metodzie TIG stosuje się przede wszystkim nietopliwe elektrody wolframowe, a materiał dodatkowy podaje się osobno. W metodzie MMA pręt topi się razem z otuliną, dlatego jego rodzaj bezpośrednio wpływa na przebieg spawania.
Elektrody do najpopularniejszych metod
| Metoda | Rodzaj elektrody | Typowe zastosowanie |
|---|---|---|
| MMA | Elektroda otulona, topliwa | Naprawy, konstrukcje stalowe, prace montażowe |
| TIG | Elektroda wolframowa, nietopliwa | Stal nierdzewna, aluminium, cienkie i precyzyjne elementy |
| Cięcie łukowe | Elektrody specjalne, między innymi węglowe | Usuwanie materiału, żłobienie i prace przygotowawcze |
Jeżeli ktoś pyta o dobór elektrody do zwykłej spawarki transformatorowej lub inwertorowej, zazwyczaj chodzi o warianty MMA. W dalszej części skupiam się więc na nich, ponieważ to właśnie one najczęściej trafiają do przydomowego i profesjonalnego warsztatu.
Otulina decyduje o zachowaniu łuku
Rdzeń wielu elektrod do stali konstrukcyjnej ma podobny skład. Największe różnice daje rodzaj otuliny, czyli mieszanki minerałów, dodatków stopowych, odtleniaczy i składników tworzących osłonę gazową oraz żużel.
| Typ otuliny | Co ją wyróżnia | Najlepsze zastosowanie | Ograniczenia |
|---|---|---|---|
| Rutylowa | Łatwe zajarzanie, spokojny łuk, estetyczna spoina | Stal konstrukcyjna, drobne naprawy, nauka spawania | Mniejsza odporność spoiny na pękanie niż w elektrodach niskowodorowych |
| Zasadowa | Niska zawartość wodoru i dobre własności mechaniczne | Elementy obciążone, grube blachy, konstrukcje wymagające jakości | Wymaga suchego przechowywania i dokładniejszej techniki |
| Celulozowa | Duża ilość gazów osłonowych i szybkie krzepnięcie | Rury, spawanie w pozycji pionowej z góry na dół, prace terenowe | Więcej odprysków, intensywniejsze dymy i trudniejsza kontrola jeziorka |
| Kwaśna | Płynne jeziorko i łatwe odchodzenie żużla | Wybrane prace przy stalach niestopowych | Obecnie rzadziej wybierana niż rutylowa i zasadowa |
| Mieszana | Łączy cechy dwóch różnych otulin | Zastosowania wymagające określonego kompromisu | Parametry zależą od konkretnego produktu |
Rutylowe są dobrym wyborem na początek
Elektrody rutylowe, często oznaczane literą R, łatwo się zapalają i zwykle wybaczają drobne błędy w prowadzeniu. Żużel zazwyczaj odchodzi bez większego problemu, a spoina wygląda równo, dlatego ten typ sprawdza się przy bramach, uchwytach, profilach i prostych naprawach stalowych.
Nie traktowałbym ich jednak jako rozwiązania do wszystkiego. Przy elementach silnie obciążonych, grubych złączach lub konstrukcjach pracujących w niskiej temperaturze lepiej sięgnąć po elektrodę zasadową albo produkt wskazany w dokumentacji konstrukcji.
Zasadowe wymagają dyscypliny
Elektrody zasadowe, oznaczane symbolem B, ograniczają ilość wodoru w spoinie. Ma to znaczenie, ponieważ wodór może sprzyjać pęknięciom zimnym, zwłaszcza w grubych i sztywnych elementach ze stali.
Ich mocną stroną jest jakość spoiny, ale trzeba zadbać o przechowywanie. Zawilgocone elektrody zasadowe nie powinny być używane bez sprawdzenia zaleceń producenta i ewentualnego suszenia. Temperatura oraz czas regeneracji zależą od konkretnego wyrobu, dlatego instrukcja na opakowaniu jest ważniejsza niż ogólna rada typu „wystarczy je podgrzać”.
Celulozowe mają konkretne zadanie
Elektrody celulozowe, oznaczane literą C, tworzą dużo gazów osłonowych, dzięki czemu dobrze radzą sobie w pracach montażowych i przy spawaniu rur. Szybko krzepnące jeziorko ułatwia prowadzenie spoiny w pozycji pionowej, ale wymaga pewnej ręki i odpowiedniej techniki.
Nie są najlepszym wyborem do pierwszych prób. Dają zwykle więcej dymu i odprysków, a ich łuk może wydawać się agresywny. W praktyce wybiera się je wtedy, gdy ważniejsza jest możliwość sprawnego spawania rury lub konstrukcji w trudnej pozycji niż idealnie gładki wygląd lica.
Jak czytać oznaczenia elektrod
Na opakowaniach spotykają się oznaczenia europejskie według norm EN ISO oraz amerykańskie AWS. Nie warto zapamiętywać całego kodu na pamięć, ale trzeba rozumieć, które informacje wpływają na wybór.
Popularny zapis E6013 oznacza elektrodę według systemu AWS. Litera E wskazuje elektrodę, dwie pierwsze cyfry odnoszą się do minimalnej wytrzymałości na rozciąganie stopiwa wyrażonej w tysiącach psi, kolejna cyfra określa pozycje spawania, a ostatnia wiąże się między innymi z rodzajem otuliny i rodzajem prądu.
W oznaczeniach europejskich, stosowanych między innymi dla elektrod do stali niestopowych i drobnoziarnistych, pojawiają się informacje o wytrzymałości, udarności, rodzaju otuliny, pozycji spawania oraz zawartości wodoru. Dokładny sposób odczytu zależy od normy i grupy materiałowej, dlatego przy odpowiedzialnych konstrukcjach należy sprawdzać pełne oznaczenie, a nie tylko nazwę handlową.
Przeczytaj również: Jaki kompresor do pracy ciągłej - Dlaczego moc to nie wszystko?
Przykłady spotykane w warsztacie
- E6013 to popularna elektroda rutylowa do ogólnych prac przy stali konstrukcyjnej.
- E7018 to typowa elektroda zasadowa o wyższych wymaganiach dotyczących przechowywania.
- E6010 reprezentuje elektrodę celulozową, często używaną przy rurociągach i spawaniu w pozycji wymuszonej.
- Oznaczenia elektrod nierdzewnych zawierają dodatkowe informacje o składzie stopiwa, dlatego nie należy dobierać ich wyłącznie po kolorze otuliny.
Kolor końcówki, opakowanie i nazwa handlowa mogą ułatwić identyfikację, ale nie zastąpią oznaczenia normowego. To szczególnie ważne przy stali nierdzewnej, żeliwie i materiałach niskostopowych, gdzie niewłaściwy skład stopiwa może obniżyć trwałość całego połączenia.
Dobór średnicy i prądu ma większe znaczenie, niż się wydaje
Ta sama otulina nie zadziała dobrze przy każdym ustawieniu. Średnicę elektrody dobiera się do grubości materiału, rodzaju złącza, pozycji spawania i możliwości spawarki. Zbyt duży pręt może przegrzewać cienką blachę, a zbyt mały utrudni wykonanie większej spoiny.
| Średnica elektrody | Orientacyjny zakres prądu | Typowe zastosowanie |
|---|---|---|
| 1,6 mm | około 25-50 A | Cienkie elementy i drobne naprawy |
| 2,0 mm | około 40-70 A | Cienka stal i delikatniejsze złącza |
| 2,5 mm | około 60-90 A | Najbardziej uniwersalny rozmiar do lekkich prac |
| 3,2 mm | około 90-130 A | Profile, blachy i konstrukcje o średniej grubości |
| 4,0 mm | około 130-180 A | Grubsze elementy i większe przekroje spoin |
Podane zakresy są orientacyjne. Producent może zalecać inne wartości dla konkretnej pozycji, długości łuku i rodzaju prądu. Ja zaczynam od środka zakresu z opakowania, a potem koryguję ustawienie, obserwując, czy łuk nie gaśnie, elektroda nie przykleja się i czy jeziorko nie robi się zbyt płynne.
Przy spawaniu cienkiego profilu ważniejsza bywa kontrola ilości ciepła niż maksymalna moc urządzenia. Pomagają krótkie ściegi, przerwy na ostygnięcie materiału i elektroda o mniejszej średnicy. Długi, ciągły ścieg może zwichrować element albo przepalić ściankę.
Jaki wariant wybrać do konkretnej pracy
Dobór najlepiej zacząć od materiału i warunków pracy, a dopiero później patrzeć na cenę czy przyzwyczajenie do określonej marki. W typowym warsztacie nie potrzeba od razu całej skrzynki różnych produktów.
- Do zwykłej stali konstrukcyjnej i nauki spawania wybierz elektrodę rutylową 2,5 mm, o ile grubość materiału na to pozwala.
- Do grubych, sztywnych lub mocno obciążonych elementów zastosuj elektrodę zasadową, zachowując wymagania dotyczące suszenia i biegunowości.
- Do rur i spawania w pozycji pionowej z góry na dół używa się często elektrod celulozowych, ale wymagają one większego doświadczenia.
- Do stali nierdzewnej dobierz elektrodę do gatunku materiału, na przykład do grupy 304 lub 316, a nie tylko do grubości elementu.
- Do żeliwa potrzebna jest elektroda specjalna, często na bazie niklu lub stopu niklowo-żelazowego, ponieważ zwykła elektroda do stali może spowodować pękanie.
- Do aluminium lepiej wykorzystać TIG lub odpowiednią metodę MIG, ponieważ ręczne spawanie MMA aluminium jest rozwiązaniem niszowym i trudnym w kontroli.
Przy stalach nierdzewnych trzeba dodatkowo ograniczyć zanieczyszczenie powierzchni. Osobna szczotka ze stali nierdzewnej i czyste narzędzia robią większą różnicę, niż wielu początkujących zakłada. Domieszka zwykłej stali może później przyspieszyć powstawanie korozji na powierzchni spoiny.
W przypadku konstrukcji odpowiedzialnych nie dobierałbym elektrody wyłącznie na podstawie własnego doświadczenia. Liczy się dokumentacja materiału, wymagania projektowe, pozycja spawania i procedura technologiczna. Przy elementach nośnych oszczędność na przypadkowym materiale spawalniczym jest pozorna.
Najczęstsze błędy przy pracy elektrodą
Początkujący często skupiają się wyłącznie na amperażu, a pomijają stan elektrody, długość łuku i przygotowanie metalu. Tymczasem czysta powierzchnia i właściwe przechowywanie potrafią poprawić efekt bardziej niż niewielka korekta prądu.
- Używanie wilgotnych elektrod zasadowych bez regeneracji.
- Spawanie przez farbę, rdzę, olej lub grubą warstwę zgorzeliny.
- Dobieranie średnicy pręta tylko do mocy spawarki, bez uwzględnienia grubości materiału.
- Prowadzenie zbyt długiego łuku, co zwiększa odpryski i pogarsza osłonę jeziorka.
- Chłodzenie gorącego złącza wodą, które może zwiększyć ryzyko pęknięć i odkształceń.
- Brak wentylacji oraz pracy w przypadkowych rękawicach i odzieży łatwopalnej.
Elektrody przechowuję w suchym miejscu, w zamkniętym opakowaniu i z dala od podłogi. Po otwarciu paczki zasadowej nie zostawiałbym jej na wiele dni w wilgotnym warsztacie, bo otulina może wchłonąć wilgoć, nawet jeśli na pierwszy rzut oka wygląda normalnie.
Bezpieczeństwo nie kończy się na przyłbicy. Potrzebne są również rękawice spawalnicze, odzież zakrywająca skórę, wentylacja oraz usunięcie materiałów palnych z obszaru pracy. Przy intensywnym spawaniu dymy mogą być uciążliwe i szkodliwe, dlatego wyciąg lub skuteczna wentylacja to element wyposażenia warsztatu, a nie dodatek.
Mały, rozsądny zestaw elektrod do warsztatu
Do większości prostych prac wystarczy zacząć od dwóch grup. Rutylowe 2,5 mm będą przydatne przy profilach i typowych naprawach, a zasadowe 3,2 mm przy grubszych, bardziej obciążonych elementach, pod warunkiem że spawarka i operator poradzą sobie z wymaganiami tego typu.
Przed rozpoczęciem pracy sprawdź trzy rzeczy: materiał, jego grubość oraz pozycję spawania. Dopiero potem wybierz otulinę, średnicę, biegunowość i prąd zgodnie z kartą produktu. Taka kolejność ogranicza liczbę poprawek i szybko pokazuje, że dobra elektroda nie jest „najmocniejsza”, tylko właściwie dopasowana do konkretnego złącza.